Náhrady z keramických hmot můžeme zhotovit mnoha způsoby. Níže jsou popsány metody zhotovení keramické náhrady rozdělené na zhotovení náhrady ve dvou fázích (metalokeramika, celokeramika). Nejprve je z jednoho materiálu zhotovena konstrukce náhrady, na kterou se následně manuálně vrství keramická hmota buď volnou modelací, nebo presováním. Další metodou je zhotovení plně anatomické náhrady jako jeden celek (bezkovová keramika).
Keramické náhrady se zhotovují různými metodami za použití mnoha technologií. Níže popsané způsoby zhotovení nastiňují proces výroby jednotlivých náhrad. Konkrétní údaje k modelaci voskové konstrukce, zatmelení, lití, moření, vypracování, pískování, oxidačnímu pálení (nezbytné např. u konstrukcí zhotovených metodou CAD/CAM), vrstvení keramiky a glazování jsou vždy v pokynech jednotlivých výrobců kovových slitin a keramických hmot a je vždy bezpodmínečně nutné je dodržet.
3.5.1 Zhotovení keramické náhrady ve dvou fázích
U zhotovení keramických náhrad ve dvou fázích je mimo jiné významná hodnota WAK. Při výběru materiálu pro zhotovení se považuje za optimální zvolit nižší hodnotu WAK fazetovacího materiálu než u materiálu pro konstrukci (vnitřní plášť). Při tomto optimálním stavu keramika sleduje tepelné chování materiálu konstrukce a je tak vystavena menšímu tangenciálnímu napětí. Pokud má konstrukční materiál (vnitřní plášť) mnohem nižší hodnotu WAK než materiál pro fazetování, dochází ke zvyšování tangenciálních tahů a vznikají rýhy směrem ven. To má za následek vznik pozdních trhlin v keramice. Pokud je WAK konstrukčního materiálu mnohem vyšší, než je hodnota WAK fazetovacího materiálu, dochází k tangenciálnímu tlakovému napětí a vznikají praskliny, které probíhají paralelně s konstrukcí. To může způsobit odprýsknutí keramiky, tzv. chipping. [11]
3.5.1.1 Zhotovení základní konstrukce (vnitřní plášť)
Základní konstrukci (vnitřní plášť) můžeme zhotovit z vhodné kovové slitiny nebo z keramiky. Zhotovení základní konstrukce metodou ztraceného vosku patří mezi základní způsoby výroby náhrad, které spočívá ve vytvoření voskového modelu vnitřního pláště, následném zhotovení formy a odlití z vhodné kovové slitiny nebo vytvořené presovací keramikou (kapitola 3.5.2.1).
Model preparovaného zubu si nejprve odlehčíme distančním lakem 1 mm od modelu krčku (přímo krčkovou partii nikdy neodlehčujeme z důvodu přesnosti náhrady) a izolujeme vhodným izolačním prostředkem. K vytvoření kapny voskového modelu vnitřního pláště můžeme použít voskovou lázeň (kapničkovač) nebo foliový vosk. Tvar voskové konstrukce domodelujeme pomocí modelovacích licích vosků do zmenšené podoby anatomického tvaru příslušného zubu. Teprve poté odřízneme ostrým skalpelem cca 1 mm cirkulárně u krčku a vzniklý prostor doplníme cervikálním voskem. Z důvodu kontrakce vosku při modelování je nutné tuto fázi zařadit až jako finální před zatmelením. Budoucí keramický plášť musí být v rovnoměrné vrstvě max. 2 mm (vždy je třeba zohlednit konkrétní typ keramiky a kovové slitiny). Při modelaci z vosku musíme počítat s mírným přebytkem, aby síla kovové konstrukce u korunek byla po opracování min. 0,3 mm, u můstků min. 0,5 mm a nebyly na ní žádné ostré hrany. [12]
Při modelaci dbáme na jednoznačně definovaný přechod z voskové modelace kovové konstrukce k fazetovací keramice. U můstkových konstrukcí musí být spoje uloženy ve výšce kontaktních ploch, aby bylo možné dosáhnout estetického a hygienického výsledku. U samostatných korunek je vhodné orálně připojit manipulační tyčku. U můstků se doporučuje palatinálně vymodelovat girlandu. Tyto prvky nejenže usnadňují manipulaci, ale podílejí se také na řízeném ochlazování po vypalování. Následně připojíme licí soustavu, zatmelíme do vhodné formovací hmoty a po vypálení odlijeme vhodnou slitinou pro napalování keramiky. Po zchladnutí odlitek dekyvetujeme, opískujeme, odřízneme vtokovou soustavu a opracujeme. Konstrukci na závěr opracujeme v jednom směru vhodnými frézami, zpravidla diamantovými či tvrdokovovými. Lze také použít speciální kameny, které nesmí být tmeleny sádrovým pojivem (aby nedošlo ke kontaminaci kovové slitiny), a které povrch kovové konstrukce sjednotí. Následně ji opískujeme pod tupým úhlem čistým oxidem hlinitým o velikosti zrna 110-125 µm a tlakem 2-3 bary (parametry vždy zohledňujeme podle pokynů výrobce kovové slitiny a konkrétní keramiky). Po opískování konstrukci očistíme párou. [12]
Nejnovější technologií zhotovování protetických náhrad je CAD/CAM (Computer Aided Design/Computer Aided Manufacturing). Jedná se o počítačem podporovaný systém navrhování a současně i výroby náhrady. Základem je ordinační (intraorální) a laboratorní scanner s CAD softwarem, který je určený ke snímání povrchu pracovního modelu a virtuálnímu modelování náhrady. Laboratorní technologie spočívá ve zhotovení pracovních modelů situace a jejich následného skenování, případně lze skenovat přímo situační otisky. Pokud zubní laboratoř nemá k dispozici laboratorní scanner, může pracovní modely odeslat do frézovacího centra. Technik frézovacího centra naskenuje pracovní modely, podle zadaných informací vymodeluje požadovanou náhradu a odešle ji k vyfrézování. [13]
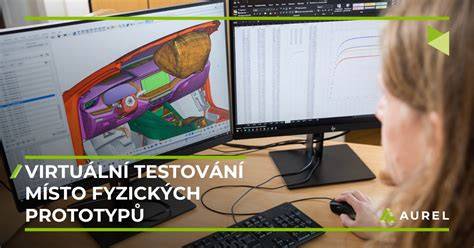
Takto lze zhotovovat nejen konstrukce jednotlivých náhrad, ale i plně anatomické tvary či náhrady typu cut-back, kdy se z plně anatomického tvaru šikmým řezem odstraní incizní část, která se následně individuálně vrství transparentní incizní hmotou. Pracovní modely se zhotovují se sádry IV. typu a pro zvýšení kontrastu je možné použít skenovací sprej (pro lepší viditelnost při snímání scannerem). Pracovní modely se upevňují do stolečku scanneru a další postup se řídí konkrétním typem CAD programu. Při návrhu konstrukce je potřeba vytvořit dostatečnou podporu pro budoucí fazetovací materiál. Po vytvoření návrhu konstrukce se data odešlou do frézovacího centra a zpravidla následující den je z frézovacího centra odeslána hotová konstrukce či plně anatomická náhrada zpět do laboratoře. Zpravidla se materiál zpevňuje ve vypalovací nebo sintrovací peci. Touto metodou zhotovené kovové konstrukce je nutné vystavit tzv. oxidačnímu pálení. Vzniklé oxidy na konstrukci již v žádném případě nepískujeme. Další zpracování se řídí podle konkrétního materiálu. [13]
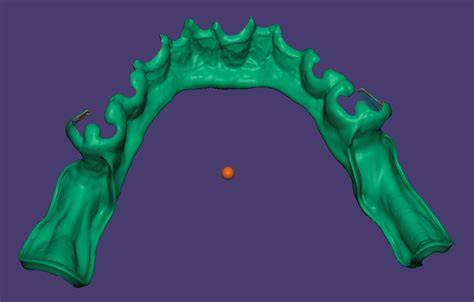
Pracovní situační model zhotovíme ze sádry IV. typu, model preparovaného zubu naizolujeme distančním lakem, odublujeme dublovací silikonovou hmotou a odlijeme speciální sádrou.
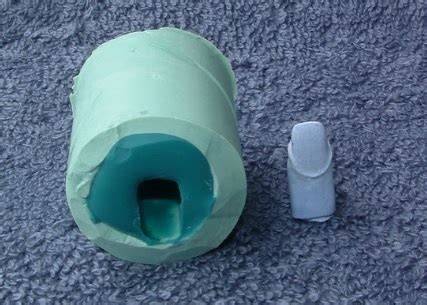
Zhotovený model preparovaného zubu vysušíme a naizolujeme. Připravíme si konkrétní hmotu z aluminiumoxidu či spinelu (při zpracování se řídíme pokyny výrobce konkrétní keramiky). Připravenou hmotu (šlikr) nanášíme na model štětcem. Vymodelujeme kapnu ve tvaru redukovaného anatomického tvaru konkrétního zubu. Vymodelovanou kapnu sušíme na pahýlu, po vysušení kapnu sejmeme ze sádrového modelu a dále sintrujeme v peci.
Poté můžeme provést drobné úpravy zábrusem diamantovými brousky do požadovaného tvaru, drobné doplnění provádíme oxidem aluminia v daném barevném odstínu a speciálním voskem s následným sintrováním. Na sintrovanou kapnu naneseme skleněný prášek a provedeme infiltraci.
3.5.1.2 Zhotovení keramického pláště (vnější plášť)
Před vlastním vrstvením keramiky na základní konstrukci je třeba vytvořit vazbu. Pokud výrobce u materiálu požaduje např. oxidační pálení, moření či sintrování, provedeme je. Řídíme se vždy konkrétními pokyny pro daný materiál (keramiku, kovovou slitinу).
Pokud budeme zhotovovat keramický plášť na základní konstrukci z kovu, musíme před vlastním vrstvením nanést vazebné krytí Wash opakerem. První vrstva je vazebná, kdy nanášíme velmi řídký Wash opaker zlatožlutého zbarvení, který dá kovové konstrukci teplý barevný tón - není žádoucí dbát na dokonalé krytí. Následně provedeme pálení na příslušný program.
Následuje druhá vrstva opakeru, který vybereme podle požadovaného barevného odstínu zubu. Pro nanášení si můžeme vybrat z několika metod. Nejčastěji nanášíme kašovitou hmotu smíchanou z barevného práškového opakeru a příslušné tekutiny. Dále můžeme k nanášení použít již namíchaný pastový opaker. Nejvýhodnější je nastříkat opaker pomocí pistole (metoda spray-on), kdy nástřikem vytvoříme tenkou a rovnoměrnou vrstvu. Po nanesení druhé vrstvy opakeru vypálíme na příslušný program. Po vypálení musí být již zcela zakrytý kovový odstín konstrukce a opaker hladký a lesklý.
Pro zlepšení vazby mezi kovem a keramikou můžeme použít vazebný prostředek - bond. Použijeme ho jako první vrstvu místo Wash opakeru. Odstraňuje napětí mezi kovovou slitinou a fazetovacím materiálem a snižuje hodnotu WAK mezi základní kovovou konstrukcí a fazetovacím materiálem. Po vypálení má zlatavou barvu.
Pokud budeme vrstvit na základní konstrukci z keramiky, vazebnou vrstvu vytvoříme dle pokynů výrobce (např. potřením řídkou hmotou namíchanou z dentinu).
Pro vlastní vrstvení keramického prášku můžeme zvolit několik technik, avšak vždy se řídíme pokyny a návody výrobců konkrétních keramik. Základní techniky vrstvení: dvojí vrstvení - dentin a enamel; trojí vrstvení - dentin (obvykle opákní, barevně intenzivní, následně translucentní) a enamel. Před vlastním vrstvením keramického prášku na základní konstrukci si připravíme příslušné barevné odstíny keramiky. Keramika je dodávána ve formě prášku a míchá se se speciální tekutinou, případně destilovanou vodou. Pro dokonalou reprodukci přirozeného odstínu zubu se používají různé typy vnitřního dobarvení před vlastním vrstvením.
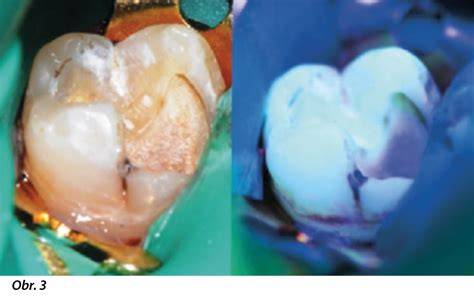
Základní vrstvení spočívá v nanášení dentinu, který je nosičem barvy požadovaného odstínu budoucí náhrady. Modelujeme směrem od krčkové oblasti k incizi/okluzi. Při modelaci dbáme o co nejpřesnější reprodukci původního tvaru zubu, případně si pro usnadnění modelace můžeme pomoci s předem vytvořeným silikonovým klíčem na základě wax-up modelu. Tvar zubu modelujeme poněkud větší, počítáme s kontrakcí keramiky při vypálení (obecně 15-20 %). Dentinem lze vymodelovat celý anatomický tvar zubu a následně prostor pro enamel odškrábnout. Následnou modelaci dokončíme enamelem, který nám zajistí translucenci. [6,11]
Vypalovací proces řídíme dle pokynů výrobce keramiky, vypalování probíhá ve vakuu. Zábrusem můžeme upravit tvar náhrady a případně doplníme dentin a enamel či další barevné efekty podle potřeby. Mezi jednotlivými kroky vždy náhradu očistíme párou. Na závěr použijeme glazuru, zpravidla jí připravíme smícháním prášku s tekutinou (existují i pastové, již namíchané glazury). Dále je možné náhradu potřít pouze glazovací tekutinou či vypálit na lesk bez nanesení jakékoliv vrstvy. Můžeme použít i individuální zevní dobarvení (pigmentace ve fisurách apod.).
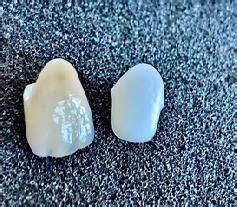
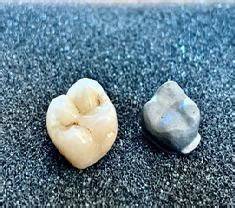
Vlew: Metalokeramická korunka: vlevo hotová, vpravo základní kovový plášť; Celokeramická korunka: vlevo hotová, vpravo základní keramický plášť.
3.5.2 Zhotovení plně anatomické keramické náhrady
Keramická náhrada zhotovená jako celek je z jednoho typu materiálu. Při tomto způsobu modelujeme plně anatomický tvar budoucí náhrady, která je následně po opracování individuálně dobarvena s využitím barevných efektů pro dosažení co nejlepších estetických výsledků.
3.5.2.1 Presovací technika
Presovací keramika pro zhotovení keramické náhrady jako celku se zpracovává metodou ztraceného vosku, která spočívá ve vytvoření voskového modelu celé náhrady, následného zhotovení formy, do které se presuje keramický materiál. Technologie kombinuje proces lití a tlaku - presování. Model preparovaného zubu si nejprve izolujeme vhodným izolačním prostředkem, případně vykryjeme podsekřivá místa. K vytvoření voskového modelu náhrady používáme speciální licí vosk, který je bezezbytku spalitelný z důvodu možného zabarvení náhrady. Minimální tloušťka pláště se řídí konkrétní typ keramiky a náhrady. Následně připojíme licí soustavu, všechny přechody musí být oblé a bez zúžení. Sklon licí soustavy by měl být v úhlu zhruba 45-60°, při zatmelování více objektů najednou musí být všechny ve stejné výšce. Použijeme speciální manžetu. Zatmelíme do vhodné formovací hmoty a pro vypálení formy použijeme rychlou techniku vypalování, nečekáme na úplné zchladnutí formy a vkládáme ji do předehřáté pece cca 45 min po zatmelení - přesný postup se řídí dle konkrétního výrobce.
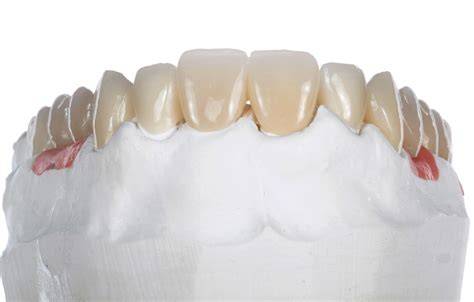
Presujeme ve speciální tlakové keramické peci, kdy se do licí prohlubně nejprve vkládá keramický lisovací díl (ingot) a vtlačovací váleček (razidlo). Razidlo je zhotovené buď ze zirkonové hmoty, umožňující opakované použití, nebo ze shodné zatmelovací hmoty, jako je forma, pro jednorázové použití. Následně spustíme program. Po jeho skončení necháme formu samovolně vychladnout. Po zchladnutí odlitek dekyvetujeme - forma se musí opatrně brusným kotoučem rozřezat.
Výroba keramiky
Další texty k technologickým procesům keramické výroby zahrnují přípravu surovin, ražení, rašení, sušení a vypalování v různých typech pecí, stejně jako tabulky a schémata ilustrující chemické složení kaolínu a dalších materiálů používaných v keramice.
Obecné souvislosti a souhrn
K keramické výrobě patří široká paleta surovin, postupů a technologií. Suroviny bývají přírodní, často jílovité, a jejich zpracování zahrnuje melhání, homogenizaci, lisování, sušení a vypalování s volbou vhodného prostředí a teploty pro dosažení požadovaných vlastností. V kontextu náhrad pravidelně řešíme vlivy geometry, tloušťky pláště, vazby mezi kovem a keramikou a teplotní průběhy během vypalování či sintrování. Zároveň jsou klíčové moderní CAD/CAM postupy pro navrhování a výrobu náhrad a jejich přesnou reprodukci anatomických detailů.
<|vq_15826|>